




Un precio bajo por metro hace que las tiras de caucho EPDM sean rentables solo cuando el perfil suministrado encaja correctamente, mantiene el sellado requerido y proporciona suficiente longitud útil instalada. Una tira más barata puede resultar más costosa debido a un estiramiento excesivo durante la instalación, tramos rechazados, fallos del adhesivo o una sustitución prematura. La comparación útil es el costo por metro instalado aceptado durante un período de servicio definido, manteniendo constantes las dimensiones y el rendimiento.
Antes de comparar cotizaciones, confirme que se refieren al mismo producto. Dos tiras negras de EPDM con dimensiones exteriores similares pueden diferir considerablemente en el área de la sección transversal, la densidad, la estructura interna y el comportamiento a la compresión. Estas diferencias afectan tanto al precio cotizado como al costo de mantener sellada la junta.
Un metro mide la longitud, no la cantidad de caucho
En un perfil macizo extruido, el consumo de material depende del área de la sección transversal y de la densidad del compuesto. Una base más ancha o una pared más gruesa utiliza más compuesto por metro. Los perfiles huecos plantean otra dificultad: que las dimensiones exteriores coincidan no significa que el espesor de pared o la resistencia a la compresión sean iguales.
Una relación útil es:
Masa por metro = área de la sección transversal de caucho × densidad del compuesto, utilizando unidades coherentes.
Este cálculo ayuda a explicar una diferencia de precio, pero no determina la calidad. Una mayor densidad puede deberse a la formulación y no a una mayor cantidad de caucho útil. En el EPDM esponjoso, la densidad aparente también refleja la estructura celular; no se puede comparar directamente con la del EPDM macizo como indicador de rendimiento.
Solicite una sección transversal acotada que muestre la superficie de sellado, la base de fijación, las cámaras huecas y los espesores de pared críticos. Defina tolerancias para las características que determinan el ajuste. Una pequeña desviación dimensional en una pata de retención puede dificultar la instalación aunque el ancho total siga siendo aceptable.
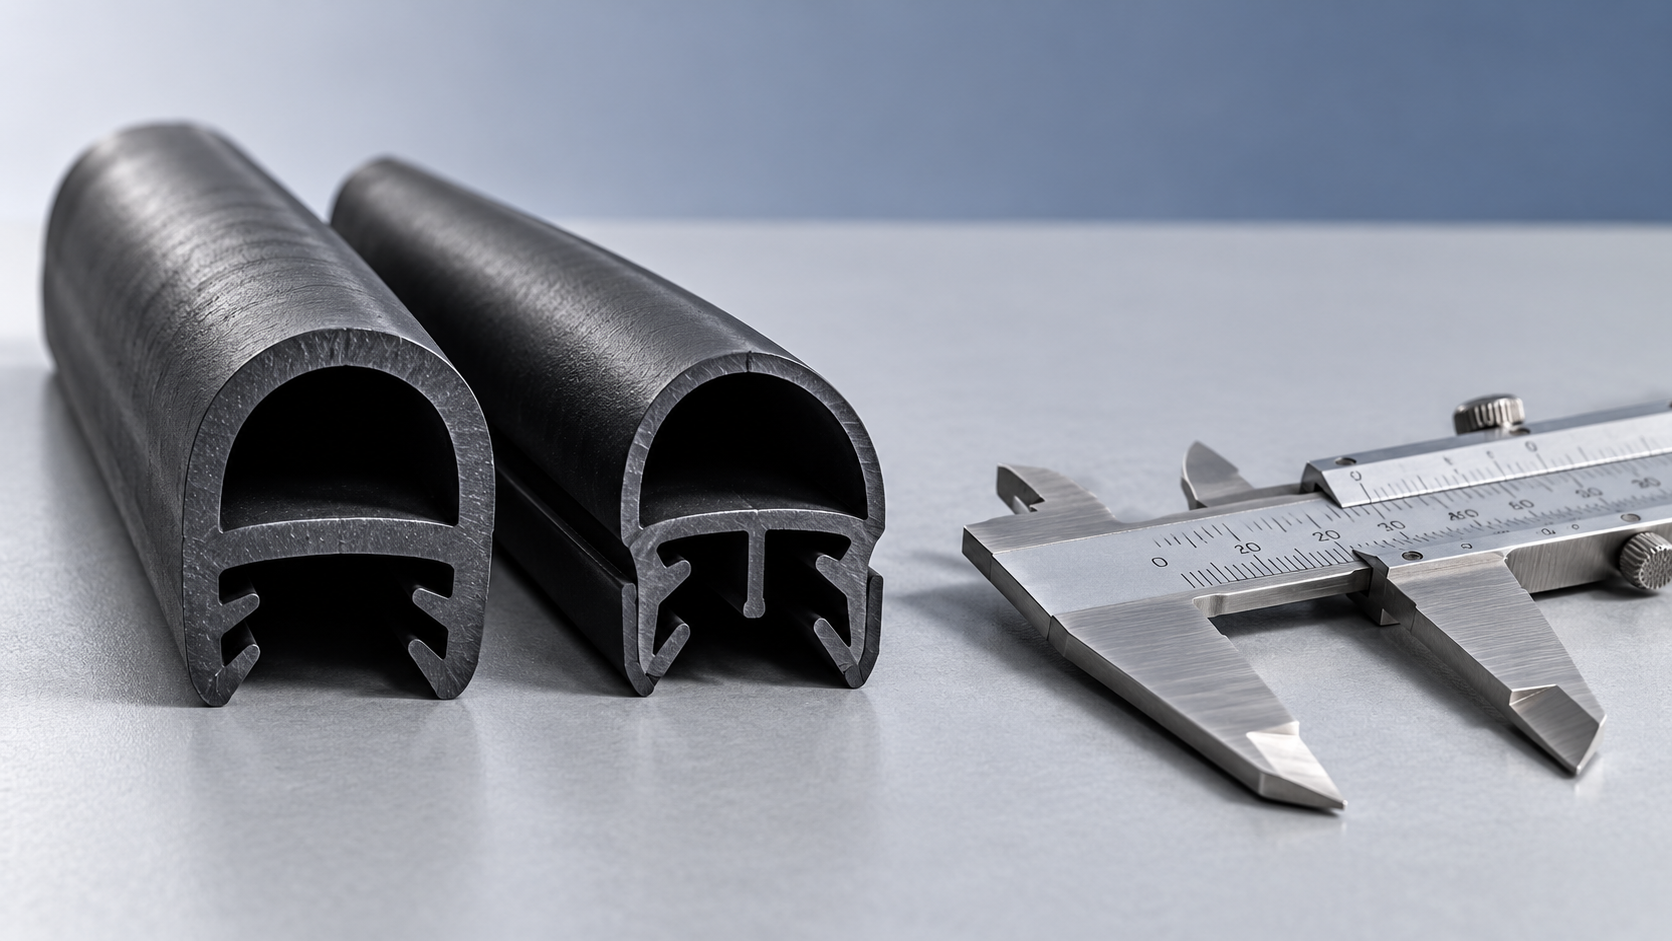
Una vez aprobados el perfil y la formulación, la masa por metro sirve como referencia útil para comprobar la uniformidad. Un cambio sin explicación justifica una investigación, aunque mantener la misma masa no demuestra que la composición o el rendimiento de sellado sean los mismos.
Los ahorros en la formulación necesitan límites de rendimiento
Los compuestos de EPDM contienen más que polímero. Los rellenos, los auxiliares de procesamiento, los ingredientes de vulcanización y otros componentes influyen en el comportamiento durante la extrusión, la dureza, la resistencia y la recuperación después de la compresión. La descripción «EPDM» por sí sola deja demasiados aspectos sin especificar para hacer una comparación de precios significativa.
El EPDM recuperado puede contribuir a una formulación económica si su origen, procesamiento y proporción de incorporación están controlados. Su idoneidad depende del compuesto terminado y de la aplicación. Una tira de amortiguación estática y un burlete sometido a compresión repetida exigen distintos niveles de recuperación, resistencia al desgarro y comportamiento a la fatiga.
Ni el contenido de material recuperado ni el de material virgen determinan por sí solos el valor. Solicite propiedades medidas en el compuesto de producción propuesto y, cuando la geometría sea importante, evalúe el perfil terminado. Una ficha técnica genérica no indica si un labio de retención delgado resistirá la inserción ni si una sección hueca recuperará su forma tras un cierre prolongado.
La dureza es especialmente fácil de interpretar en exceso. Que los valores de dureza coincidan no demuestra que también coincidan la fuerza de compresión, la deformación remanente por compresión o la durabilidad.La deformación remanente por compresión describe la deformación residual después de unas condiciones especificadas de compresión y recuperación; por sí sola no permite predecir la vida útil. Los resultados solo son comparables cuando coinciden las condiciones de ensayo, la preparación de las probetas y los métodos de presentación de resultados.
El perfil más barato puede encarecer el montaje
Una junta debe generar suficiente presión de contacto dentro de la fuerza de cierre disponible. Un material excesivamente rígido puede impedir que una tapa encaje o aumentar la carga de los cierres. Un perfil demasiado blando puede aplanarse sin mantener una presión adecuada en una abertura irregular. Ambos desajustes generan costos que el precio por metro no refleja.
Evalúe el perfil en todo el intervalo real de abertura, incluidas las tolerancias de la junta y las esquinas. Una tira que funciona con la abertura nominal puede tener fugas en el punto más ancho o dificultar el cierre en el más estrecho. En perfiles huecos y esponjosos, la fuerza necesaria para comprimir el perfil completo suele ser más informativa que una lectura de dureza por sí sola.
La instalación introduce otras diferencias. Estirar una tira para que encaje reduce su sección transversal y hace que tienda a retraerse, lo que puede abrir huecos en las uniones. Las esquinas cerradas pueden deformar la base o colapsar una cámara hueca. Estos problemas requieren cambios en la selección del perfil, el margen de corte o el método de unión; pedir más longitud por sí solo no los resuelve.
En las tiras con adhesivo, evalúe el sistema de fijación completo. La limpieza del sustrato, la textura de la superficie, la temperatura de instalación y el tiempo transcurrido antes de aplicar una carga afectan a la adhesión. Una banda adhesiva que se mantiene durante el montaje inicial aún puede despegarse tras compresiones repetidas o la exposición a condiciones ambientales. Incluya en la prueba superficies y tiempos de permanencia representativos.
Defina los límites de aplicación del material antes de calcular los ahorros
El EPDM se utiliza ampliamente en juntas expuestas a la intemperie por su resistencia al ozono y a las condiciones meteorológicas. Sin embargo, su idoneidad depende de la formulación del compuesto, la temperatura, los medios de contacto y las exigencias mecánicas. Los aceites y combustibles derivados del petróleo son un problema particular de compatibilidad; una cotización baja sirve de poco si el material no es adecuado para las condiciones de exposición.
Las clasificaciones de resistencia al calor también necesitan contexto. La exposición continua, los picos breves de temperatura, la compresión y el contacto con productos de limpieza no imponen condiciones equivalentes. Una indicación de temperatura sin especificar la duración ni el contexto del ensayo no constituye evidencia suficiente para una aplicación de sellado exigente.
Para aplicaciones en puertas de horno, un producto descrito comojunta de silicona tipo E para puerta de horno resistente a altas temperaturas corresponde a una comparación entre materiales distinta. Aun así, es necesario verificar su idoneidad en función de la exposición a la temperatura, el ajuste del perfil y el comportamiento a la compresión. Comparar directamente su precio por metro con el de una tira de EPDM de uso general ocultaría los requisitos de la aplicación que determinan su valor útil.
Calcule cada cotización con los mismos criterios de costo
Separe el costo de compra con entrega incluida de los costos necesarios para convertir la longitud suministrada en una junta aceptada. Así se evita que una cotización con material más barato pero con condiciones de suministro desfavorables parezca artificialmente atractiva.
Costo inicial por metro instalado aceptado = costo total del material entregado, la instalación y los retrabajos ÷ longitud instalada aceptada. Para comparar períodos de servicio, añada los costos relacionados con sustituciones dentro del mismo período definido. Mantenga visibles las hipótesis inciertas sobre sustituciones en lugar de presentarlas como ahorros confirmados.
Conviene prestar atención a la longitud de las bobinas cuando los conjuntos requieren tramos continuos. Las bobinas más cortas pueden generar más sobrantes aunque la longitud total pedida sea la misma. Por el contrario, las bobinas muy grandes pueden dificultar la manipulación o deformar los perfiles esponjosos sensibles durante el almacenamiento. Especifique los requisitos de embalaje aceptables y las normas para los empalmes junto con la longitud requerida.
Utilice una prueba para resolver las incertidumbres de mayor costo
Una prueba útil reproduce las condiciones que con mayor probabilidad influirán en la decisión de compra. Instale material representativo de producción en la ranura prevista o sobre el sustrato real. Evalúe la fuerza de cierre y el sellado en todo el intervalo de abertura; después, exponga el conjunto a las condiciones pertinentes de compresión, temperatura, humedad o limpieza y vuelva a evaluarlo.
Acuerde los criterios de aceptación antes de revisar los resultados. Estos pueden incluir la retención en la ranura, un límite de fugas definido, una fuerza de cierre aceptable o una recuperación suficiente para mantener el contacto después de la exposición. Evite atribuir una vida útil precisa a una prueba breve, salvo que exista una correlación establecida que lo justifique.
Registre la revisión del plano aprobada, la referencia del compuesto, la identificación de las muestras y las condiciones de ensayo pertinentes en la especificación de compra. Si una cotización posterior modifica la formulación, la geometría, el adhesivo o el embalaje, vuelva a evaluar el requisito afectado. Una reducción de precio se convierte en un ahorro fiable cuando el suministro revisado sigue cumpliendo las condiciones que hicieron aceptable la tira original.
Deje Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.