




Las soluciones eficaces de sellado NVH reducen el ruido del viento al mantener un contacto de sellado continuo en toda la abertura de la puerta, sin superar el esfuerzo de cierre disponible. Aumentar la compresión para eliminar una fuga suele incrementar la fuerza de cierre y acelerar la deformación localizada. Un mejor punto de partida es determinar si el ruido se debe a una vía de entrada de aire, a un contacto inestable del sello o a la excitación aerodinámica alrededor del marco de la puerta. Cada mecanismo requiere una corrección distinta.
La relación determinante depende de la geometría del perfil, la deflexión bajo carga de compresión, la alineación de la puerta y las diferencias de presión durante la conducción. La dureza del compuesto por sí sola no permite describirla. Un perfil blando con paredes gruesas o aire atrapado puede oponer más resistencia al cierre que un perfil más firme diseñado para flexionarse progresivamente.
Diferencie el ruido por fugas del ruido aerodinámico
Una interrupción estrecha del contacto de sellado puede crear una vía de entrada de aire concentrada y un silbido audible. Conviene prestar especial atención a las esquinas, las uniones, los cambios en la dirección de la brida y las transiciones cerca de la zona de montaje del espejo. Un sello que parece continuo con el vehículo parado puede perder el contacto cuando la carga aerodinámica desvía el marco de la puerta a velocidad.
El ruido del viento también se produce sin fugas medibles hacia el habitáculo. La separación del flujo alrededor de los espejos, los pilares y los huecos exteriores genera fluctuaciones de presión que excitan el acristalamiento y la estructura circundante. Aumentar la compresión del sello primario tendrá un efecto limitado cuando esta sea la principal vía de transmisión.
El enmascaramiento temporal de determinados huecos exteriores, las mediciones acústicas locales y las pruebas controladas de fugas ayudan a distinguir estos mecanismos. El enmascaramiento modifica tanto el flujo de aire externo como las posibles fugas, por lo que un resultado más silencioso identifica una zona sensible, pero no demuestra la causa exacta. Correlacionar ese resultado con evidencias de contacto y mediciones de presión evita aumentar innecesariamente la rigidez del sello.
Analice la curva de compresión en todo el intervalo de trabajo
La deflexión bajo carga de compresión describe la fuerza necesaria para comprimir un perfil una distancia determinada. En una junta hueca o de espuma, la información útil es la curva en el intervalo real de instalación. Un único valor de fuerza a la compresión nominal oculta lo que ocurre en los huecos de puerta más estrechos y más amplios.
Al principio de la compresión, una junta hueca suele deformarse por flexión de sus paredes. A medida que estas se aproximan entre sí, la fuerza puede aumentar bruscamente. Si las tolerancias de producción sitúan parte del sello en esta zona pronunciada de la curva, pequeños cambios en la posición de la puerta provocan grandes variaciones en el esfuerzo de cierre. El diseño debe ofrecer recorrido suficiente para mantener el contacto en el hueco más amplio, sin generar una resistencia excesiva en el más estrecho.
Al comparar curvas, registre la longitud de la probeta, la dirección de compresión, la velocidad de carga, la temperatura y el preacondicionamiento. La fuerza del perfil expresada por unidad de longitud solo es comparable si estas condiciones coinciden. Las secciones extruidas también requieren un soporte representativo: sujetar la base de forma distinta a la instalación en el vehículo modifica la manera en que el bulbo se desplaza o colapsa.
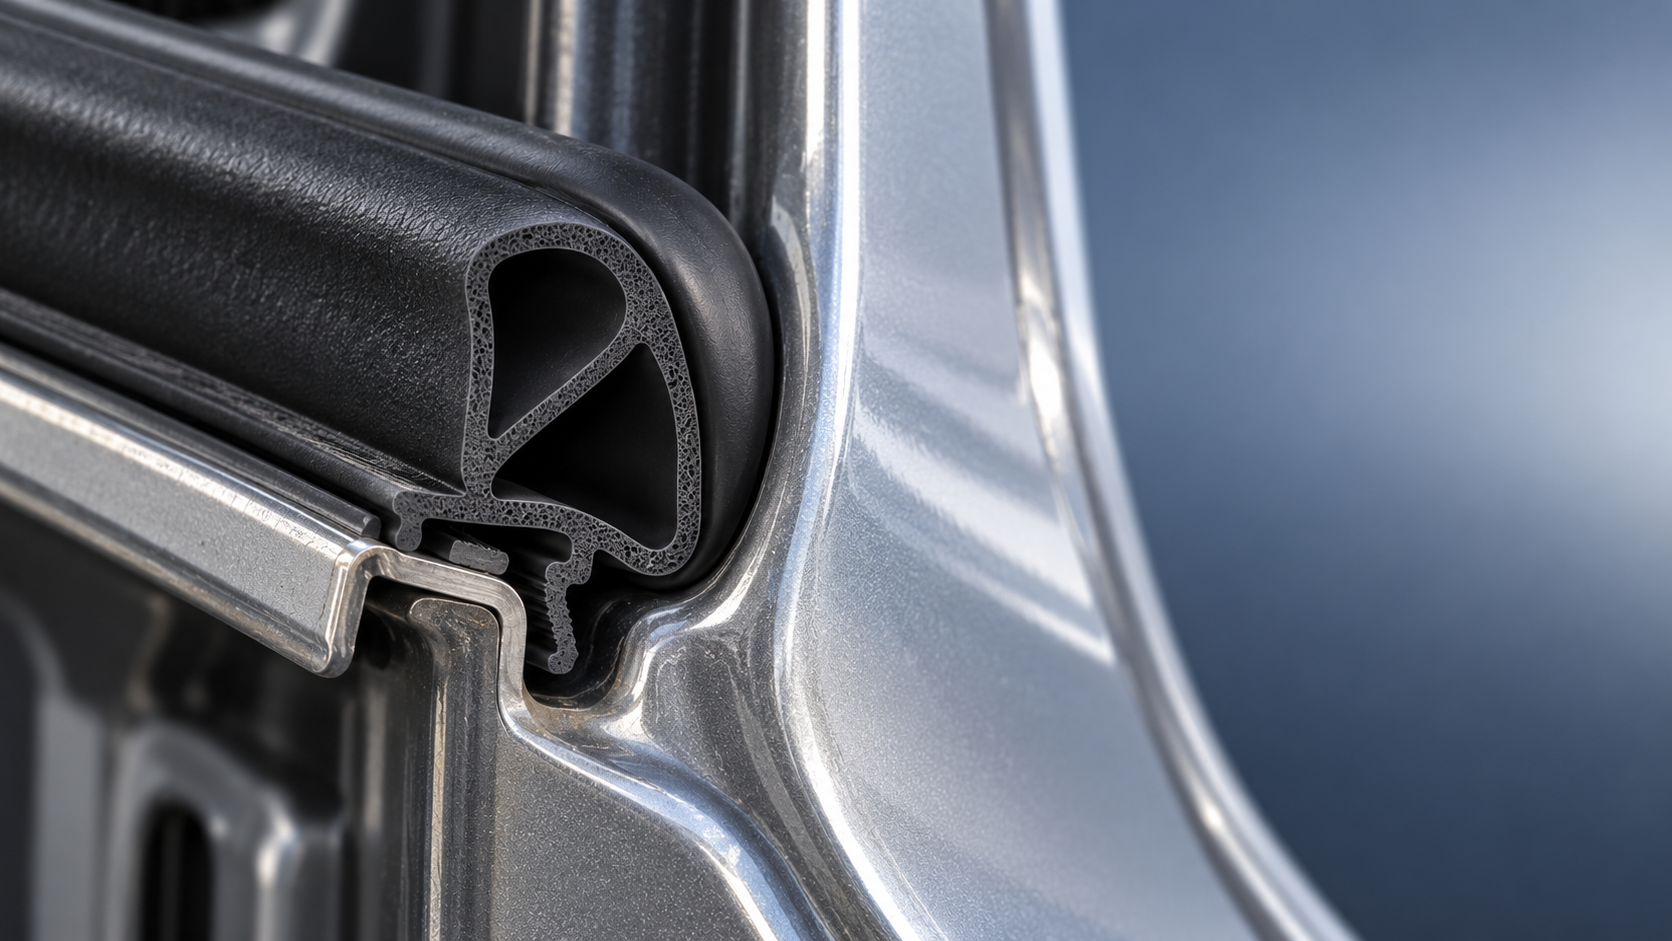
A continuación, hay que relacionar la fuerza del sello con el movimiento de la puerta. Las fuerzas de reacción locales actúan a diferentes distancias del eje de la bisagra, por lo que su contribución al par de cierre varía alrededor de la abertura. La velocidad o la energía mínimas de cierre también incluyen la fricción de las bisagras, el acoplamiento del pestillo, la fricción superficial del sello y la presión transitoria del habitáculo. Una menor fuerza de compresión en laboratorio no garantiza automáticamente que la puerta cierre con mayor facilidad.
Use la geometría para mantener el contacto sin una carga excesiva
El grosor de las paredes del bulbo, la forma de la cavidad, el ángulo del labio de contacto y el soporte de la base determinan cómo se desarrolla la compresión. Un perfil que se pliega de forma predecible puede adaptarse a las variaciones dimensionales con un aumento moderado de la fuerza. Una sección inestable puede rodar y alejarse de la superficie de contacto prevista, provocando fugas a pesar de una compresión general considerable.
El ancho de contacto también debe evaluarse en contexto. Una marca de contacto amplia indica que hay contacto, pero no demuestra que la presión local sea suficiente en todas partes. A la inversa, una banda de contacto estrecha puede sellar eficazmente si su posición se mantiene estable. Evalúe la continuidad en todo el perímetro y en las uniones y, a continuación, relacione el patrón de contacto con las fugas bajo diferencias de presión representativas.
Los orificios de ventilación en las juntas huecas afectan al movimiento del aire durante la compresión. Su tamaño y posición influyen en la resistencia transitoria, pero también interactúan con la gestión del agua y las vías acústicas. Es necesario validarlos en el conjunto instalado. Las válvulas de alivio de presión del habitáculo son un sistema independiente; cualquier restricción en ellas debe resolverse antes de modificar el compuesto del sello para corregir un problema de cierre relacionado con la presión.
Evalúe los compuestos de EPDM después del acondicionamiento
El EPDM se utiliza ampliamente en las juntas exteriores de automoción por su resistencia al ozono y a la intemperie. Sin embargo, el rendimiento del producto acabado sigue dependiendo de la formulación, la vulcanización, la estructura celular, la calidad de extrusión y cualquier tratamiento superficial. Las secciones sólidas y celulares requieren comparaciones distintas: un cambio de densidad en el caucho esponjoso puede modificar el comportamiento de compresión aunque la lectura de dureza parezca similar.
El EPDM recuperado introduce variables adicionales en la formulación. Su efecto depende del material de origen, el proceso de recuperación, la proporción de incorporación, las características de las partículas y la compatibilidad con el nuevo compuesto. Por lo tanto, la aprobación debe basarse en el rendimiento del perfil acabado y la uniformidad entre lotes, en lugar de en un porcentaje de sustitución considerado aceptable de antemano.
El conjunto de compresión y la fuerza de sellado retenida responden a preguntas distintas. El conjunto de compresión mide la deformación residual tras un procedimiento definido de compresión y recuperación. La relajación de esfuerzos mide la disminución de la fuerza mientras se mantiene la deformación. Un perfil puede recuperar visiblemente su forma y, aun así, conservar una fuerza de contacto insuficiente durante una instalación prolongada. Ambas propiedades son importantes para evaluar el sellado a largo plazo.
Compare perfiles nuevos con muestras acondicionadas bajo condiciones pertinentes de calor, frío, humedad y compresión. Vuelva a medir la curva de compresión después del acondicionamiento y evalúe también las uniones junto con las extrusiones rectas. El moldeo de esquinas y los procesos de unión pueden generar cambios de rigidez o discontinuidades que no aparecen en las probetas de compuesto de laboratorio.
Las comparaciones de materiales también deben tener en cuenta las diferencias de aplicación. Una tira de caucho de nitrilo NBR negro sólido pertenece a una categoría de material y perfil distinta a la de un bulbo celular de puerta de EPDM. La resistencia al aceite del NBR no demuestra que sea adecuado para una junta exterior; la resistencia a la intemperie, la respuesta a bajas temperaturas y el comportamiento de compresión una vez instalado requieren una evaluación independiente.
Defina criterios de aceptación a nivel de material, perfil y vehículo
Ningún valor único de dureza, conjunto de compresión o prueba acústica establece el equilibrio entre el ruido del viento y el esfuerzo de cierre. Los ensayos de materiales caracterizan el compuesto; los ensayos de perfiles reflejan la geometría y el procesamiento; las pruebas en el vehículo incluyen las tolerancias de instalación, las cargas aerodinámicas y los herrajes de la puerta. Los criterios de aceptación deben conectar estos niveles.
Cuando se especifiquen métodos normalizados para ensayos de caucho, registre la edición aplicable, la preparación de las probetas, el acondicionamiento y las condiciones de ensayo. Los resultados de distintos procedimientos de conjunto de compresión o geometrías de probeta no deben considerarse intercambiables. Los requisitos acústicos y de cierre del vehículo también necesitan condiciones de funcionamiento explícitas, ya que el nombre de un método por sí solo no define un límite de aceptación.
Una secuencia práctica de validación comienza con la evaluación preliminar del compuesto, seguida de mediciones de compresión y relajación del perfil en todo el intervalo de hueco previsto. Las pruebas con el perfil instalado correlacionan después las fugas, la continuidad del contacto y el comportamiento de cierre. La evaluación acústica debe controlar suficientemente la velocidad del vehículo, la dirección del viento, los ajustes de ventilación del habitáculo y el ruido de fondo para distinguir un cambio del sello de la variación del ensayo.
Las mediciones de cierre requieren el mismo rigor. El ángulo de la puerta, la posición de la ventanilla, el estado del pestillo, la temperatura y el método de cierre afectan a los resultados. Registre qué se mide: la fuerza máxima en la manilla, la velocidad mínima de cierre y la energía de cierre describen aspectos distintos del proceso y no deben sustituirse entre sí.
La liberación de producción debe mantener la relación demostrada durante la validación. Controle las dimensiones del perfil, la densidad del material esponjoso cuando corresponda, el estado de vulcanización, la calidad de las uniones y la respuesta a la compresión entre lotes. Una desviación dimensional que sitúe el sello instalado en la parte pronunciada de su curva de fuerza puede eliminar el margen de esfuerzo de cierre, aunque el compuesto siga cumpliendo su especificación de material.
Deje Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.