




Las celdas irregulares durante el espumado del caucho pueden dejar un perfil extruido con una superficie rugosa, densidad desigual y dimensiones que varían después del enfriamiento. Para el operario, lo frustrante es que varios problemas distintos pueden producir defectos de aspecto similar. Una celda gruesa puede deberse a una dispersión deficiente, una liberación prematura de gas, una resistencia insuficiente del compuesto o un patrón de calentamiento irregular.
Antes de cambiar la dosificación del agente espumante o elevar la temperatura del horno, determine dónde empieza la variación. Una investigación útil sigue el material desde el lote mezclado, pasando por la extrusión, la expansión, el curado y el enfriamiento. El objetivo es distinguir la variación del material de la inestabilidad de la línea y evitar corregir un problema creando otro.
Analice el patrón de las celdas antes de ajustar la línea
Conserve una muestra de una producción estable junto al perfil defectuoso. Compare secciones cortadas en el mismo punto, tras el mismo intervalo de enfriamiento y con una cuchilla afilada que no aplaste la espuma. Examine varias secciones a lo largo del perfil, en lugar de basarse en una sola pieza.
Anote si el defecto afecta a toda la sección, se limita a un lado, se concentra en las zonas gruesas o se repite a lo largo del perfil. Estos patrones pueden orientar la investigación, aunque ninguno demuestra por sí solo la causa.
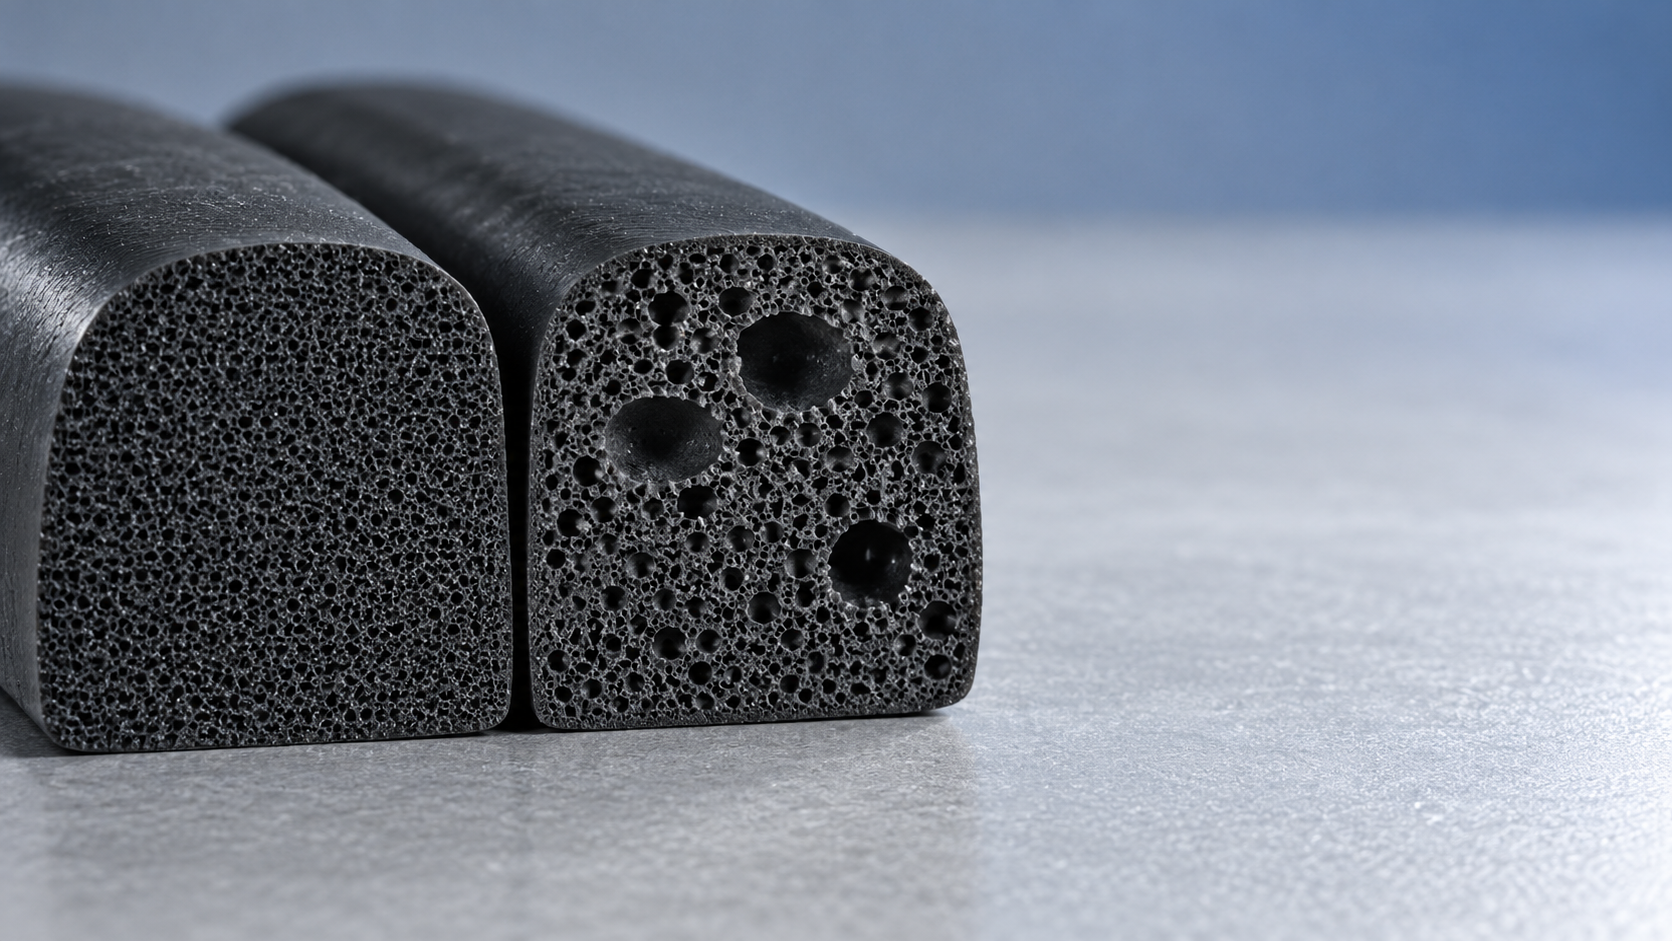
Anote también cuándo aparece el problema: justo después del arranque, tras un cambio de velocidad, después de cambiar el lote del compuesto o solo tras un funcionamiento prolongado. Esta cronología puede revelar más que el propio defecto.
Compruebe la uniformidad del compuesto antes de atribuir el problema a la temperatura de espumado
Una extrusora estable no puede producir una estructura celular uniforme a partir de un compuesto inconsistente. Revise la identificación del lote, el registro de mezcla, las condiciones de almacenamiento y el tiempo transcurrido entre la mezcla y la extrusión. Compare estos datos con los de la última producción aceptable.
La dispersión es un punto de partida práctico. La aglomeración del agente espumante puede crear zonas localizadas con alta concentración de gas. Una distribución deficiente de cargas, agentes de curado o auxiliares de proceso también puede generar diferencias de viscosidad y respuesta al curado. Cuando sea posible, utilice controles de dispersión establecidos y pruebas de laboratorio, en lugar de evaluar solo la superficie del compuesto.
- Confirme que se pesaron el grado y la dosificación correctos del agente espumante.
- Compruebe la secuencia de incorporación y las condiciones de mezcla con respecto al procedimiento aprobado.
- Revise la temperatura de descarga y el calentamiento posterior para detectar posibles reacciones prematuras.
- Inspeccione si hay contaminación, ingredientes húmedos o cambios no previstos en la incorporación de material reprocesado.
- Compruebe que las tiras de alimentación sean lo bastante uniformes para evitar alternar entre falta y exceso de alimentación.
No prolongue automáticamente el tiempo de mezcla. Una mezcla adicional puede mejorar la distribución, pero también genera calor y puede reducir el margen de seguridad de procesamiento. Cualquier cambio debe mantenerse dentro de la ventana de mezcla validada del compuesto.
Cómo incorporar el caucho recuperado de EPDM al diagnóstico
El caucho recuperado de EPDM debe tratarse como un ingrediente de formulación controlado, no simplemente como un peso de sustitución. Su viscosidad, fracción reticulada residual, contenido de cargas y aceite, y compatibilidad con el resto del compuesto pueden afectar al flujo, la resistencia a la expansión y el comportamiento de curado.
Si aparecen celdas irregulares después de cambiar el lote o la proporción de caucho recuperado, compare la viscosidad del compuesto, la seguridad frente al precurado, la respuesta al curado y la densidad del producto terminado en las mismas condiciones de ensayo. Un cambio en el equilibrio general del compuesto puede requerir una revisión de la formulación; ajustar solo el horno quizá oculte temporalmente los síntomas.
Hebei Weizhong Rubber Technology se especializa en investigación, producción y venta de caucho recuperado de EPDM desde 1986. Al tratar con el proveedor un problema relacionado con el material, facilite la proporción de incorporación, los resultados de los ensayos del compuesto, las condiciones de procesamiento y las secciones transversales defectuosas. Estos datos permiten evaluar el material de forma más útil que una solicitud genérica de «mejor espumado».
Mida las condiciones reales, no solo los valores indicados
El valor de consigna del cilindro o de la matriz no representa necesariamente la temperatura real del caucho. El cizallamiento, la velocidad del tornillo, la contrapresión, el tiempo de residencia y las interrupciones pueden modificar el historial térmico del compuesto.
Revise las lecturas de temperatura reales junto con la velocidad del tornillo, la carga del motor, la presión de cabezal cuando se controle y la producción. Utilice métodos de medición aprobados y siga los procedimientos de protección y bloqueo; nunca introduzca las manos en equipos en funcionamiento para obtener una muestra o una lectura.
Si la presión y la producción fluctúan al mismo tiempo, investigue el suministro de alimentación y la estabilidad de la extrusión antes de ajustar el calentamiento posterior. Compruebe las dimensiones de las tiras de alimentación, el funcionamiento de la tolva, el estado del tornillo y las posibles obstrucciones de acuerdo con los procedimientos de mantenimiento de la línea. Las fluctuaciones repetidas modifican tanto el suministro de material como su historial térmico, lo que puede manifestarse como estructuras celulares alternas a lo largo del perfil.
Durante una parada autorizada, inspeccione la matriz y el recorrido del flujo para detectar depósitos, daños u obstrucciones parciales. Las diferencias persistentes entre lados opuestos de un perfil pueden deberse tanto a un desequilibrio del flujo como al calentamiento. Aumentar la temperatura general no necesariamente corregirá ninguno de estos problemas.
El espumado y el curado deben desarrollarse conjuntamente
La espuma de caucho uniforme depende de un equilibrio adecuado: el gas debe expandir el compuesto mientras la red de caucho en desarrollo aporta suficiente resistencia para retener las celdas. El objetivo no es simplemente producir la máxima cantidad de gas ni lograr el curado más rápido.
Si se genera una cantidad considerable de gas cuando el compuesto aún es demasiado débil, las celdas pueden crecer en exceso, fusionarse o colapsar. Si la red se vuelve restrictiva demasiado pronto, la expansión puede limitarse y el perfil puede quedar demasiado denso. Una temperatura irregular en la sección puede producir ambas condiciones en distintas zonas de una misma extrusión.
Consulte las indicaciones técnicas del proveedor del agente espumante junto con los datos de curado del compuesto. El comportamiento de descomposición depende del agente y de la formulación, incluidos los activadores; no debe deducirse únicamente de la temperatura del horno. Las mediciones de curado en laboratorio ayudan a evaluar el tiempo de reacción, pero no reproducen por completo la transferencia de calor a través de un perfil en movimiento.
En una línea de curado continuo, revise:
- Velocidad de línea y tiempo de residencia: un cambio de velocidad modifica el tiempo disponible para la expansión y el curado.
- Distribución del calentamiento: verifique el funcionamiento de las zonas, el flujo de aire y cualquier ajuste de microondas utilizado en el proceso.
- Posición del perfil: el contacto con los soportes o un cambio de orientación pueden modificar el calentamiento local y la deformación.
- Espesor de la sección: los labios finos y las secciones gruesas pueden alcanzar las temperaturas de reacción en momentos distintos.
En aplicaciones de sellado con formas específicas, como una junta de sellado en forma de S para parabrisas de automóvil, el equilibrio dimensional es tan importante como el aspecto de las celdas. Cuando se especifica una estructura celular, una sección de aspecto aceptable puede seguir siendo inadecuada si una expansión irregular deforma la geometría de sellado.
Compruebe si el enfriamiento está poniendo de manifiesto una debilidad oculta
Un perfil que parece aceptable a la salida de la línea de curado, pero se contrae más tarde, requiere una investigación distinta de la que se aplica a uno que presenta irregularidades visibles durante la expansión. Compare las dimensiones y la densidad solo después de un periodo definido de enfriamiento y acondicionamiento.
Revise la uniformidad del enfriamiento, la tensión del sistema de arrastre y el soporte en el tramo posterior. Una tensión excesiva puede estirar un perfil caliente; un soporte irregular puede deformarlo antes de que su estructura se estabilice. La contracción o el colapso continuos pueden indicar un curado insuficiente o paredes celulares débiles, y no únicamente un problema de enfriamiento.
Realice una prueba controlada en lugar de perseguir los valores de ajuste
Una vez acotada la causa probable, cambie una sola variable cada vez y dentro de los límites de funcionamiento aprobados. Registre el lote, las lecturas reales del proceso, la velocidad de línea, el ajuste y la hora de la muestra. Espere a que el material anterior haya salido y la línea se haya estabilizado antes de evaluar el resultado.
Evalúe la prueba con criterios uniformes: distribución de las celdas en toda la sección, densidad acondicionada, dimensiones, calidad superficial y cualquier requisito de rendimiento de sellado o compresión. Una espuma con aspecto más fino no supone una mejora si no es adecuada para la aplicación.
Conserve los ajustes satisfactorios junto con los registros del material y de los ensayos. La corrección más fiable es la que el siguiente turno puede reproducir, no una que dependa de subir repetidamente el calor hasta que el perfil parezca correcto.
Deje Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.