




Un canteado de PVC más rápido comienza por reducir las interrupciones y estabilizar el proceso de adhesión. Aumentar la velocidad de avance solo ayuda cuando el adhesivo, el canto del tablero, la cinta de PVC y el sistema de presión pueden trabajar a esa velocidad. De lo contrario, la línea puede producir paneles de aspecto impecable cuyos extremos se despegan o cuyos bordes se levantan después de manipularlos.
Para los operarios, la forma más eficaz de agilizar la instalación del canto de PVC es establecer una configuración fiable, eliminar retrasos evitables durante la preparación y aumentar la producción de forma controlada. Evalúe cada cambio según la cantidad de paneles terminados aprovechables, incluidos aquellos que se mantienen bien adheridos tras el enfriamiento y la manipulación posterior.
Prepare el canto del tablero y la cinta antes de cambiar la velocidad
Una máquina más rápida no puede compensar una superficie de adhesión deficiente. Compruebe que el canto del tablero esté recto y a escuadra, y que no tenga partículas sueltas. Las caras astilladas, las marcas de mecanizado y un material del núcleo irregular pueden dejar huecos que exijan más adhesivo o presión para disimularlos. Esos ajustes pueden mejorar el aspecto sin garantizar una unión fiable.
Elimine el polvo de mecanizado con métodos adecuados de aspiración y limpieza. Si utiliza aire comprimido, debe estar limpio y seco; el aire contaminado puede depositar aceite o humedad en la superficie. No utilice productos de limpieza salvo que estén aprobados para los materiales y el proceso de adhesión, y deje que cualquier tratamiento de limpieza permitido se seque por completo.
Inspeccione también la cara posterior de la cinta de PVC. Algunas cintas llevan una imprimación aplicada en fábrica u otra superficie preparada para la adhesión. Confirme que sea compatible con el adhesivo elegido y evite que se contamine con polvo o por la manipulación. Lijar, limpiar con disolvente o aplicar una imprimación adicional sin indicaciones puede dañar una superficie preparada e introducir otra variable.
Antes de introducir el primer panel en la máquina, preste atención a la temperatura de los materiales. Los tableros o las cintas fríos pueden absorber calor del adhesivo termofusible y reducir el tiempo disponible para que moje las superficies y se aplique presión. Deje que los materiales alcancen las condiciones de trabajo especificadas para el proceso. Aumentar la temperatura del depósito de adhesivo no es una buena alternativa a controlar la temperatura del material entrante.
La preparación también permite ahorrar tiempo fácilmente. Prepare los rollos correctos, confirme el ancho y el espesor de la cinta, organice los paneles según la configuración y compruebe que haya suficiente adhesivo antes de iniciar un lote. Estos pasos mejoran la producción sin reducir la ventana de adhesión.
Ajuste la aplicación del adhesivo, la velocidad de avance y la presión como un proceso único
No existe una temperatura ni una velocidad de avance universal y fiable para el canteado de PVC. Tome como punto de partida las instrucciones de procesamiento del proveedor del adhesivo y los límites de funcionamiento del fabricante de la máquina. La misma temperatura indicada puede generar condiciones de adhesión diferentes si cambian la temperatura del material, la aplicación del adhesivo o el equipo de aplicación.
En los sistemas termofusibles, el adhesivo debe llegar al tablero en condiciones que le permitan mojar ambas superficies antes de fraguar. La temperatura que indica la pantalla corresponde a las condiciones del sensor; no demuestra que el adhesivo en el punto de aplicación o en el primer contacto con la presión sea adecuado. Siga el método aprobado para comprobar las condiciones de aplicación del equipo.
La elección del adhesivo también afecta a la rutina de trabajo. Los sistemas EVA y PUR reactivo tienen distintos requisitos de procesamiento, limpieza y manipulación. Cambiar la composición química puede implicar controles de almacenamiento, compatibilidad del equipo, procedimientos de mantenimiento y condiciones de curado. Debe considerarse un cambio de proceso, no una solución inmediata para aumentar la producción.
Al ajustar una configuración ya establecida, tenga en cuenta las siguientes relaciones:
- Velocidad de avance y tiempo de contacto: Un avance más rápido acorta el intervalo entre la aplicación y la zona de presión, y también reduce el tiempo bajo presión. El resultado depende de la disposición de la máquina y del comportamiento del adhesivo.
- Caudal de aplicación y cobertura: El sistema de adhesión debe mantener una cobertura adecuada al cambiar la velocidad. Una cantidad insuficiente de adhesivo puede dejar zonas secas; una aplicación excesiva puede aumentar el rebose y el trabajo de limpieza.
- Presión y alineación: Los rodillos deben poner la cinta en contacto uniforme con el canto. El exceso de presión no puede corregir de forma fiable un canto torcido ni un adhesivo que ya haya perdido su capacidad para mojar la superficie.
- Temperatura y estado del material: Aumentar el calor para compensar una unión débil puede causar otros problemas, como la degradación del adhesivo o la deformación de materiales sensibles al calor.
Compruebe la alineación de los rodillos y el patrón de contacto antes de aumentar la presión. Un defecto concentrado en el borde superior o inferior puede indicar un contacto irregular, un canto de panel que no está a escuadra o una configuración inadecuada. Mantenga los ajustes dentro de los límites del equipo y siga el procedimiento de aislamiento seguro de la máquina antes de inspeccionar o limpiar componentes móviles.
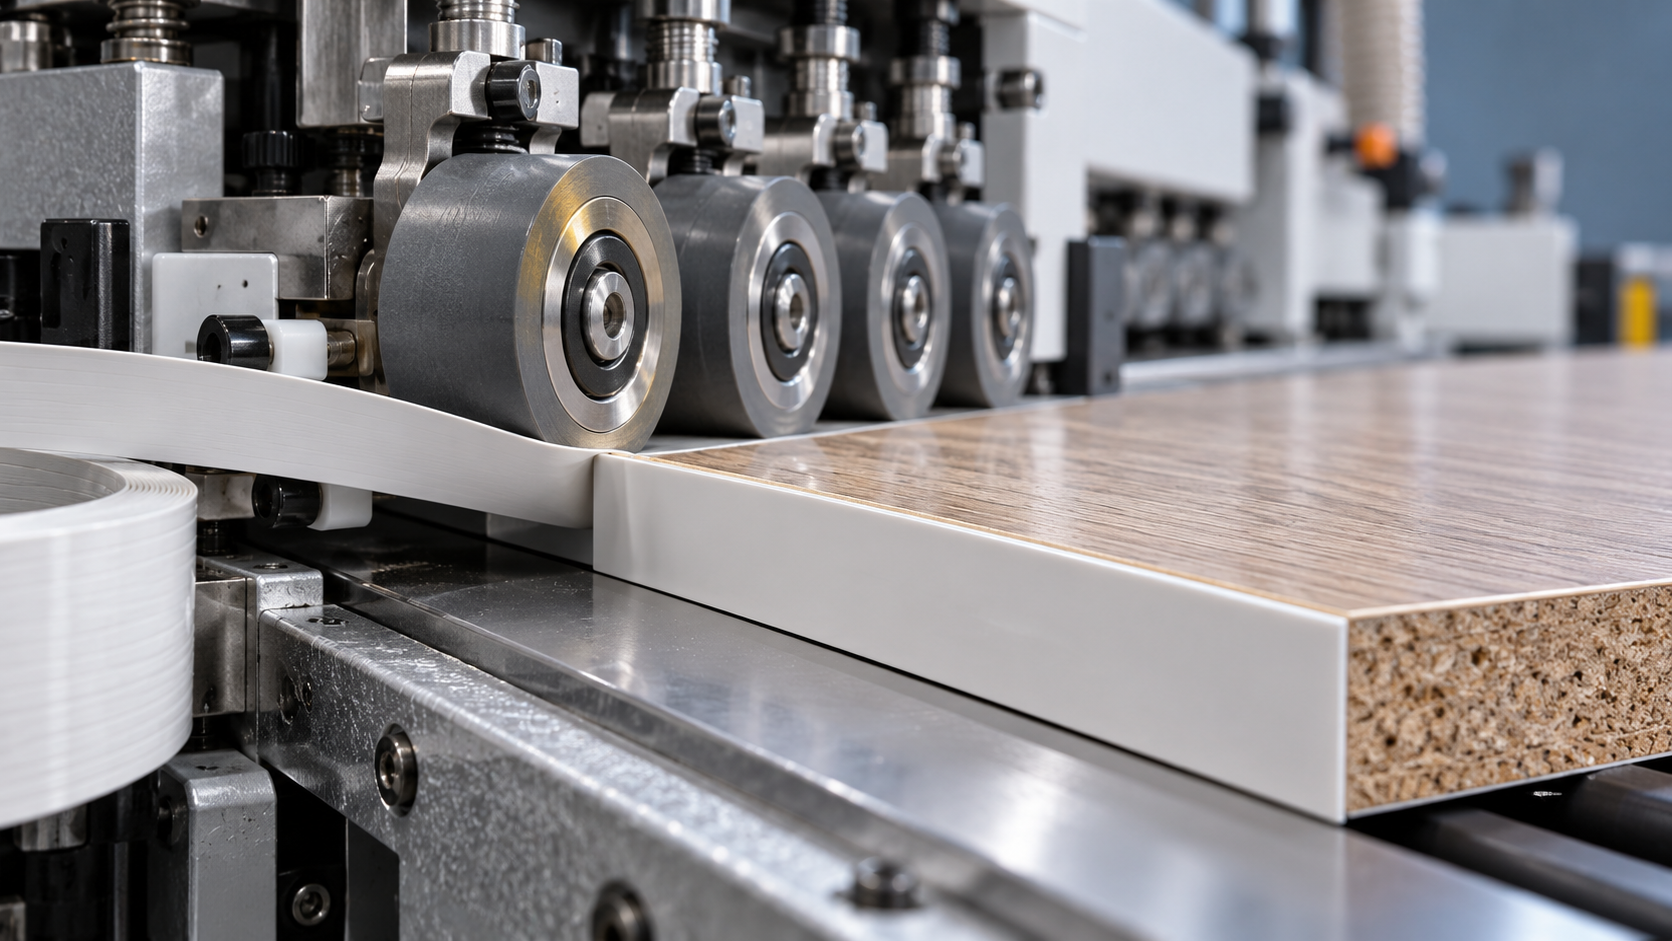
En los equipos manuales o portátiles, la uniformidad depende en gran medida de la organización del trabajo. Corte la cinta, apoye el panel y deje listas las herramientas de presión antes de aplicar el adhesivo. Trabaje dentro del tiempo abierto especificado para el adhesivo. Si se supera ese plazo repetidamente, reduzca la longitud que se procesa en cada operación o revise el método, en lugar de intentar recuperar el adhesivo parcialmente fraguado aplicando más presión.
Compruebe la unión antes de adoptar una velocidad mayor para todo el lote
Empiece con recortes representativos de la combinación real de tablero y cinta. Una prueba con materiales distintos puede no revelar el efecto de un núcleo poroso, un panel más frío o un tratamiento diferente de la cara posterior. Establezca una condición inicial satisfactoria y, a continuación, cambie una sola variable de funcionamiento cada vez para que los resultados sean interpretables.
Inspeccione las primeras piezas de prueba para comprobar que el contacto sea continuo, que la línea de adhesivo tenga un aspecto uniforme y que los extremos inicial y final estén bien sujetos. Una junta limpia es un indicio útil de buen ajuste, pero no demuestra la resistencia de la unión. Cuando sea posible, utilice una muestra sacrificable para realizar una prueba controlada de pelado o destructiva tras el enfriamiento o curado correspondiente, siguiendo las indicaciones de evaluación del proveedor del adhesivo.
La superficie de fallo puede ayudar a orientar el siguiente ajuste. Una separación limpia en la cara posterior del PVC sugiere un problema de interfaz que conviene investigar, como contaminación, preparación superficial incompatible o humectación insuficiente. Si quedan partículas sueltas adheridas al adhesivo, puede tratarse de un canto del tablero débil o mal preparado. Una transferencia irregular puede indicar una aplicación o un contacto desiguales. Estas observaciones orientan el diagnóstico, pero ningún patrón por sí solo identifica todas las causas.
Repita la comprobación cuando la máquina haya alcanzado condiciones de producción estables y después de interrupciones que puedan afectar a la aplicación del adhesivo o a la temperatura de los materiales. En el caso de los adhesivos reactivos, distinga entre la resistencia necesaria para continuar el procesamiento y las propiedades finales que se desarrollan durante el curado. Aunque un panel resista el recorte inmediato, quizá necesite más tiempo antes de soportar una manipulación exigente o entrar en servicio.
Anote las combinaciones satisfactorias en una breve hoja de configuración: tipo de tablero, especificaciones de la cinta, adhesivo, ajustes de la máquina, condiciones de los materiales y comprobaciones realizadas. Este registro agiliza la repetición del trabajo y ofrece al siguiente operario una base justificada.
Utilice la ubicación y el momento en que se levanta el canto para acotar la causa
Si se levanta el extremo inicial o final y la parte central permanece bien adherida, examine el soporte de entrada, el contacto en el extremo, la alineación de la cinta y la secuencia de presión. Un defecto localizado requiere una inspección localizada antes de cambiar la temperatura o la aplicación de adhesivo en todo el panel.
Si el levantamiento se extiende por casi todo el canto, revise las condiciones comunes de adhesión: preparación de la superficie, compatibilidad del adhesivo, cobertura de aplicación, temperatura del material y contacto bajo presión. Si los defectos aparecen principalmente después de aumentar la velocidad, vuelva al último ajuste verificado y compruebe qué parte del proceso dejó de ir al ritmo de producción.
Si el canto se levanta después del recorte o del apilado, conviene hacer otra comprobación. Las herramientas pueden tirar de una unión que todavía no ha fraguado lo suficiente, mientras que la manipulación puede cargar un canto expuesto antes de que tenga resistencia adecuada. Compruebe el estado y la alineación del recorte, apoye correctamente el panel y respete los requisitos de enfriamiento o curado del adhesivo. Aumentar la velocidad de adhesión aporta poco si las operaciones posteriores dañan la junta.
Cuando la unión sea repetible, busque los retrasos que aún se produzcan alrededor de la máquina: cambios de rollo, colocación de paneles, reposición de materiales, limpieza de herramientas y ajustes repetidos de la configuración. Eliminar estas interrupciones puede aumentar la producción de piezas terminadas sin salirse de una ventana de funcionamiento probada. Mantenga una velocidad de avance mayor solo si los paneles representativos superan las mismas comprobaciones de unión y la manipulación habitual que los fabricados con el ajuste establecido.
Deje Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.