




El EPDM regenerado solo es adecuado para un compuesto de sellado cuando su comportamiento de curado sigue siendo compatible con la ventana de procesamiento y la junta terminada cumple los requisitos de servicio. Una dureza coincidente o un tiempo de curado similar en el reómetro, por sí solos, no demuestran equivalencia. La calificación debe relacionar la variación del material recibido con la seguridad frente al precurado, la fluidez del compuesto, el desarrollo de la reticulación y la deformación remanente por compresión en condiciones de exposición pertinentes.
Para las soluciones de caucho EPDM regenerado, el punto de partida más útil es una comparación controlada con un compuesto aprobado. Mantenga constantes las condiciones de mezclado, la preparación de las probetas y los parámetros de ensayo, de modo que las diferencias del material regenerado puedan distinguirse de las introducidas durante el procesamiento.
Los enlaces residuales cambian el significado del nivel de sustitución
El EPDM regenerado contiene caucho que ya ha sido formulado y vulcanizado. La regeneración rompe parte de esa red, pero el material resultante conserva estructuras reticuladas junto con fracciones de polímero más móviles, cargas incorporadas, aceites y otros ingredientes. Por lo tanto, su comportamiento difiere del del EPDM virgen con la misma masa añadida.
Expresar la sustitución únicamente como porcentaje del peso total del compuesto oculta esta diferencia. Sustituir polímero virgen por material regenerado también incorpora ingredientes no poliméricos y modifica el equilibrio entre caucho nuevo, carga y aceite. Cuando se dispone de datos de composición, calcule la formulación sobre una base de caucho uniforme y contabilice por separado los ingredientes incorporados. Si esos datos son incompletos, trate el material regenerado como un ingrediente de compuesto calificado, con un intervalo de carga establecido experimentalmente.
La estructura de la red residual también afecta a la dispersión. Las partículas gruesas o mal incorporadas pueden provocar diferencias locales en la deformación y la calidad superficial, aunque la dureza media siga siendo aceptable. A la inversa, un compuesto de aspecto más uniforme no demuestra que su red mantendrá la fuerza de sellado durante una compresión prolongada.
Interprete la curva de curado más allá de un único valor informado
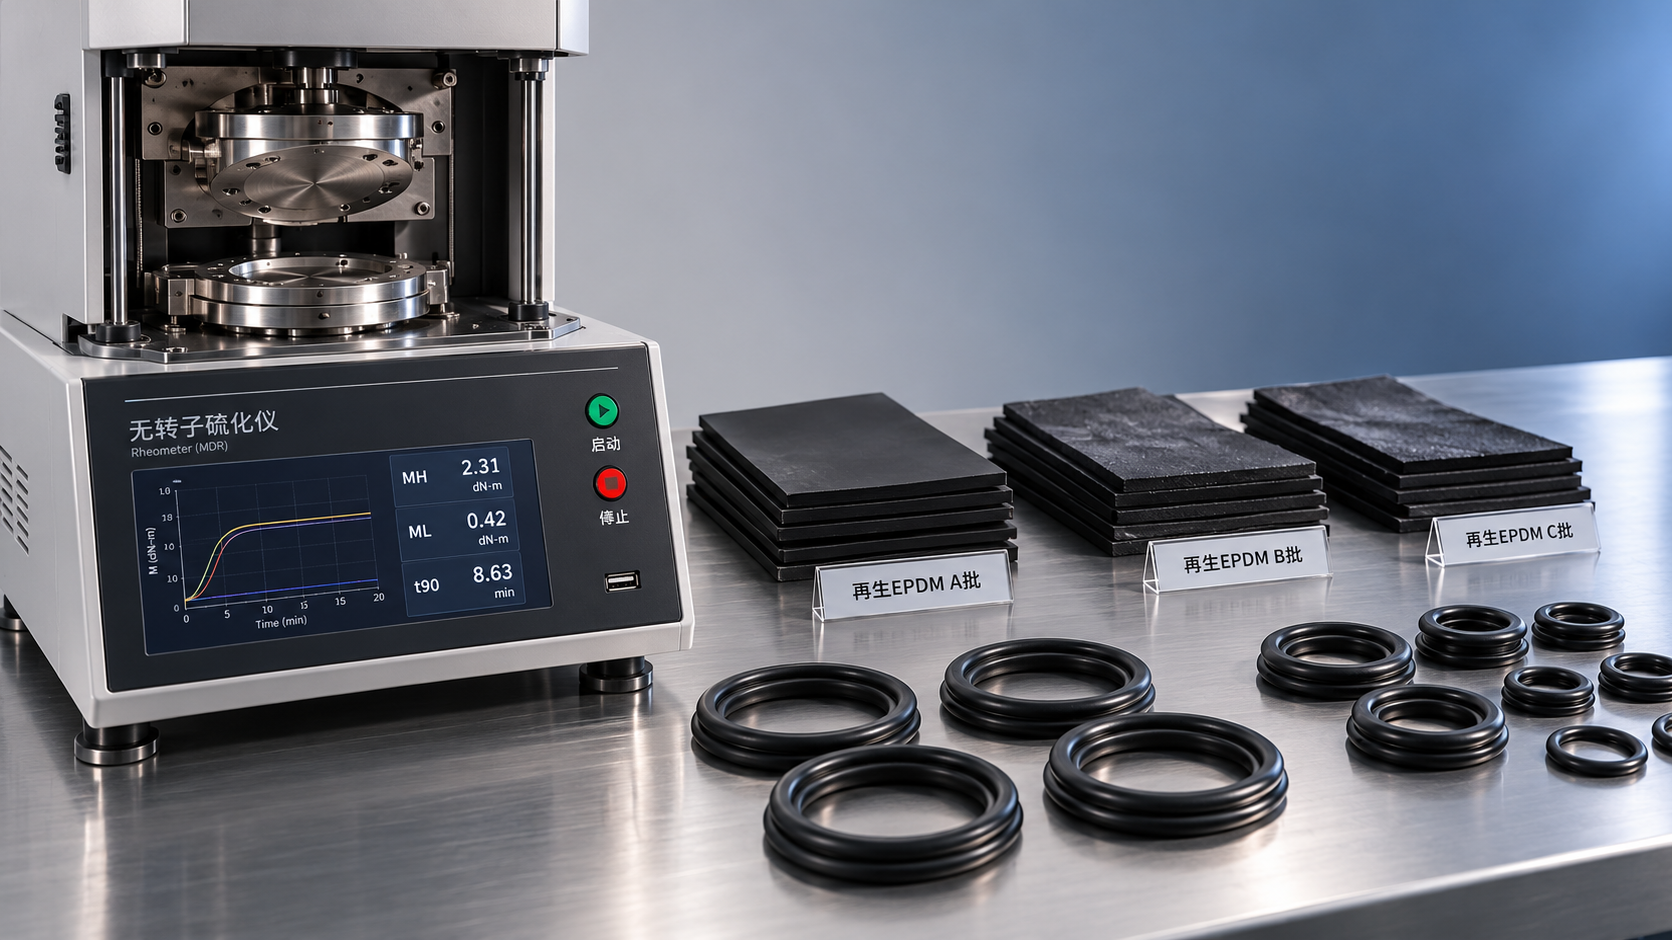
Los resultados del reómetro de matriz móvil solo son comparables cuando se controlan la temperatura, las condiciones de oscilación, la duración del ensayo y la manipulación de las probetas. Registre la curva completa junto con el par mínimo, el par máximo o el par terminal definido, el indicador de precurado y los tiempos de curado seleccionados. Un ensayo corto puede ocultar un aumento tardío del par o la reversión, y ofrecer así una imagen engañosa de la ventana de curado disponible.
El incremento del par, que suele expresarse como el par máximo menos el par mínimo, resulta útil para seguir una formulación fija. No mide directamente los nuevos enlaces cruzados formados. La estructura de la carga, la viscosidad, el gel residual y la dispersión contribuyen a la respuesta medida.
El valor t90 informado es relativo al desarrollo del par medido en ese ensayo. Dos compuestos pueden alcanzar t90 en tiempos similares y, aun así, desarrollar incrementos de par y propiedades de sellado diferentes. La probeta del reómetro también se calienta de manera distinta a una sección moldeada gruesa, por lo que su tiempo de curado no puede transferirse directamente a un ciclo de prensa de producción.
Separe la seguridad frente al precurado del rendimiento del curado final
Los riesgos de precurado comienzan antes de que el molde alcance las condiciones de curado. El almacenamiento en caliente, el laminado repetido, la extrusión y las demoras entre el mezclado y el moldeo contribuyen al historial térmico del compuesto. Una formulación con un comportamiento aceptable frente al precurado en el reómetro a temperatura de curado aún puede perder margen de procesamiento durante una operación prolongada en caliente.
Evalúe el precurado a temperatura de procesamiento o la estabilidad de la viscosidad en condiciones pertinentes para el proceso real. Registre la secuencia de mezclado, la temperatura de descarga, el enfriamiento y el tiempo de reposo. Sin estos controles, un efecto aparente del lote de material regenerado podría deberse en realidad a diferencias en el tratamiento del compuesto.
El sistema de curado impone otras limitaciones. En el EPDM vulcanizado con azufre, los ingredientes heredados que contienen azufre y los residuos de aceleradores pueden alterar el tiempo de inducción y la progresión del curado. En las formulaciones curadas con peróxido, los ingredientes heredados y la degradación del polímero pueden afectar la eficiencia de los radicales y la red resultante. La calificación de un material regenerado en un sistema de curado no implica automáticamente su calificación en el otro.
Añadir acelerador para recuperar un curado retrasado puede reducir la seguridad frente al precurado. Aumentar el peróxido para recuperar el par puede modificar la dureza y el alargamiento sin resolver la mala dispersión o el cálculo incorrecto de la proporción de polímero. Determine la causa del cambio antes de ajustar el paquete de curado y, después, verifique tanto el margen de procesamiento como las propiedades del material curado.
Utilice mediciones de recepción que expliquen la variación en producción
El control de recepción es más eficaz cuando cada medición aborda una fuente de variación conocida. El contenido de cenizas indica la presencia de residuos inorgánicos, pero no identifica todos los tipos de carga ni describe su efecto reforzante. El contenido extraíble refleja los ingredientes solubles según el método elegido; no debe interpretarse automáticamente como contenido de aceite. La humedad y las materias volátiles requieren métodos definidos, ya que pueden afectar tanto al comportamiento durante el procesamiento como a la interpretación de los ensayos.
Las mediciones de viscosidad requieren especial cuidado cuando el material regenerado contiene una cantidad considerable de gel. La preparación de la muestra y el procedimiento elegido influyen en el resultado. La uniformidad obtenida mediante un método acordado es más útil que comparar valores generados por métodos incompatibles.
Un compuesto de referencia a pequeña escala suele aportar más información que los valores aislados de las materias primas. Utilice una formulación y un procedimiento de mezclado fijos y compare el comportamiento de curado con el de un lote de material regenerado aprobado que se haya conservado como referencia. Así se capturan efectos combinados que los ensayos de composición por separado no detectan. Las muestras de referencia requieren un almacenamiento controlado y un período de comparación útil definido, ya que el envejecimiento puede modificar su comportamiento.
La calificación debe incluir lotes de producción independientes. Repetir los ensayos de una misma entrega permite establecer la repetibilidad de las mediciones, pero aporta pruebas limitadas sobre la variación entre lotes. Establezca los intervalos de aceptación a partir de la capacidad del proceso demostrada y del rendimiento de la junta, y gestione por separado las tendencias inusuales que se mantengan dentro de los límites numéricos individuales.
Relacione los resultados de laboratorio con la deformación y la exposición de la junta
La deformación remanente por compresión es directamente pertinente para las juntas, pero su significado depende de la geometría de la probeta, la compresión, la temperatura, la duración y las condiciones de recuperación. Compare los resultados únicamente en condiciones equivalentes. Un valor bajo medido tras una exposición moderada no demuestra la idoneidad para un servicio a mayor temperatura o durante un período más prolongado.
La dureza y la resistencia a la tracción siguen siendo propiedades complementarias útiles. Ninguna de ellas mide la fuerza de contacto que se conserva. Los ensayos de relajación de tensiones bajo compresión aportan información adicional cuando es importante mantener una fuerza de sellado, mientras que el envejecimiento en fluidos y el envejecimiento térmico revelan cambios que las mediciones iniciales del curado no pueden predecir.
Evalúe las juntas moldeadas en cuanto a defectos superficiales, rebaba, estabilidad dimensional y fugas bajo las condiciones de montaje previstas. El exceso de rebaba puede deberse tanto a la viscosidad o a las condiciones del molde como al momento del curado. Antes de atribuir las grietas cerca de la línea de partición a un curado insuficiente, examine la dispersión, la deformación durante el desmoldeo y la geometría local.
Cuando una junta se encuentra junto a un componente de protección, como fundas protectoras envolventes de silicona para cables, mantenga separadas las especificaciones de los materiales. La clasificación de temperatura del componente adyacente no demuestra la resistencia de la junta de EPDM a la deformación remanente por compresión ni su compatibilidad con fluidos. Evalúe los efectos del contacto cuando la migración o el contacto directo prolongado sean pertinentes para el conjunto.
Asegure la trazabilidad de los cambios de formulación
Comience el estudio de carga de material regenerado con una formulación de referencia aprobada y mantenga constante el paquete de curado durante la comparación inicial. Corrija las contribuciones documentadas de carga y aceite cuando haya datos de composición suficientes. Así se pone de manifiesto el efecto del material regenerado antes de que los ajustes de curado lo oculten. Después, modifique una variable pertinente cada vez y conserve los registros correspondientes de mezclado y moldeo.
El límite práctico para la liberación es la zona en la que coinciden un procesamiento aceptable y un rendimiento de sellado aceptable. Si un lote necesita un paquete de curado o un ciclo de moldeo diferente para superar los requisitos, regístrelo como un cambio de formulación o proceso que requiere validación. Compensar discretamente cada entrega impide comparar lotes de forma significativa y deja sin definir la ventana de producción.
Deje Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.