




Cómo reducir los residuos de canto de PVC: ajustes de corte y configuración de la máquina
Para mantener bajo control el costo del canto de PVC, hay que controlar los residuos que los operarios generan en cada turno: recortes sobrantes, paneles rechazados y rollos sin terminar que nunca se llegan a usar. Una secuencia de corte deficiente y unos ajustes de máquina inconsistentes convierten pequeñas pérdidas en costos recurrentes de material. La solución no consiste simplemente en reducir todos los márgenes. Se trata de distinguir los residuos inevitables del proceso de las pérdidas evitables y, a continuación, ajustar la secuencia de trabajo y la configuración de la máquina sin sacrificar la calidad de los paneles terminados.
Un contenedor lleno de trozos cortos de PVC no cuenta toda la historia. Algunos pueden ser recortes normales de los extremos; otros, el resultado de enhebrar repetidamente el material, de los extremos dañados de los rollos o de paneles rechazados. Cada tipo de pérdida requiere una solución distinta.
Averigüe adónde va realmente el material
En una serie de producción representativa, registre la cantidad de canto suministrada, la cantidad de canto aprovechable devuelta y la longitud de canto aceptada. Mantenga separado el material de los paneles rechazados de los residuos de preparación. De lo contrario, un problema de adherencia puede confundirse con una baja eficiencia de corte, y un operario podría reducir el margen de avance cuando la causa real está en otra parte.
Anote también por qué falló cada panel. Un canto despegado, una esquina astillada y una decoración que no coincide consumen material de canto, pero solo el primero es principalmente un problema de adherencia. Cuando sea posible, registre también el tiempo de retrabajo. No vale la pena ahorrar un trozo corto de PVC si el ajuste hace que los paneles deban decaparse y volver a encolarse.
Planifique según los trabajos compatibles y la longitud aprovechable de los rollos
Agrupe los trabajos según la especificación completa del canto, no solo por color. El ancho, el grosor, el acabado superficial, el sistema adhesivo y los requisitos del panel pueden afectar a la configuración. Dos rollos blancos pueden parecer intercambiables en el estante, pero requerir distintos ajustes de recorte o no coincidir visualmente al instalarlos juntos.
Dentro de un grupo compatible, reserve los rollos más largos para las series largas e ininterrumpidas. Asigne los restos aprovechables a lotes más cortos antes de abrir otro rollo. Una etiqueta sencilla para cada resto debe indicar la especificación, la longitud aprovechable estimada y cualquier daño. Un rollo parcial sin identificar es inventario que los operarios no pueden programar con confianza.
Calcule la demanda según los cantos que se van a procesar, no según todo el perímetro del panel, a menos que se vaya a cantear cada lado:
Longitud de rollo necesaria = longitud total de los cantos programados + márgenes de los extremos específicos de la máquina + margen para el enhebrado y la preparación.
Utilice el consumo real de la máquina. Algunos equipos miden automáticamente el material de canto; los sistemas manuales o más antiguos pueden requerir otro método de planificación. No aplique un margen genérico tomado de otra línea. Compruebe si el rollo restante permite completar la secuencia prevista sin una parada inoportuna.
El trabajo más corto no siempre es el mejor destino para un resto de rollo. Cargar repetidamente sobrantes pequeños puede consumir más material de preparación y mano de obra de lo que ahorra. Establezca una longitud mínima práctica de aprovechamiento según sus equipos y los trabajos habituales, y separe el material dañado del inventario realmente reutilizable.
Reduzca el sobrante solo después de comprobar la regularidad del avance
El exceso de sobrante en los extremos inicial y final es un objetivo evidente, pero reducirlo demasiado deja poco margen para las variaciones del avance. Si el material de canto llega ocasionalmente con retraso, acortar el margen puede dejar una esquina sin cubrir en lugar de generar un ahorro.
Antes de ajustar el momento del corte, inspeccione el recorrido del rollo, la alineación de las guías, los rodillos de avance y la resistencia al desenrollado. La tira debe avanzar sin engancharse, resbalar ni desviarse lateralmente. Compruebe también la separación entre paneles según los requisitos de la máquina; una presentación irregular puede dificultar el diagnóstico de los fallos de avance y corte.
Cuando el avance sea uniforme, reduzca el sobrante innecesario gradualmente y dentro de los límites del fabricante. Compruebe ambos extremos en varios paneles consecutivos, incluidos los más cortos permitidos en el lote. Que un ajuste funcione en un panel largo no demuestra que la producción sea estable.
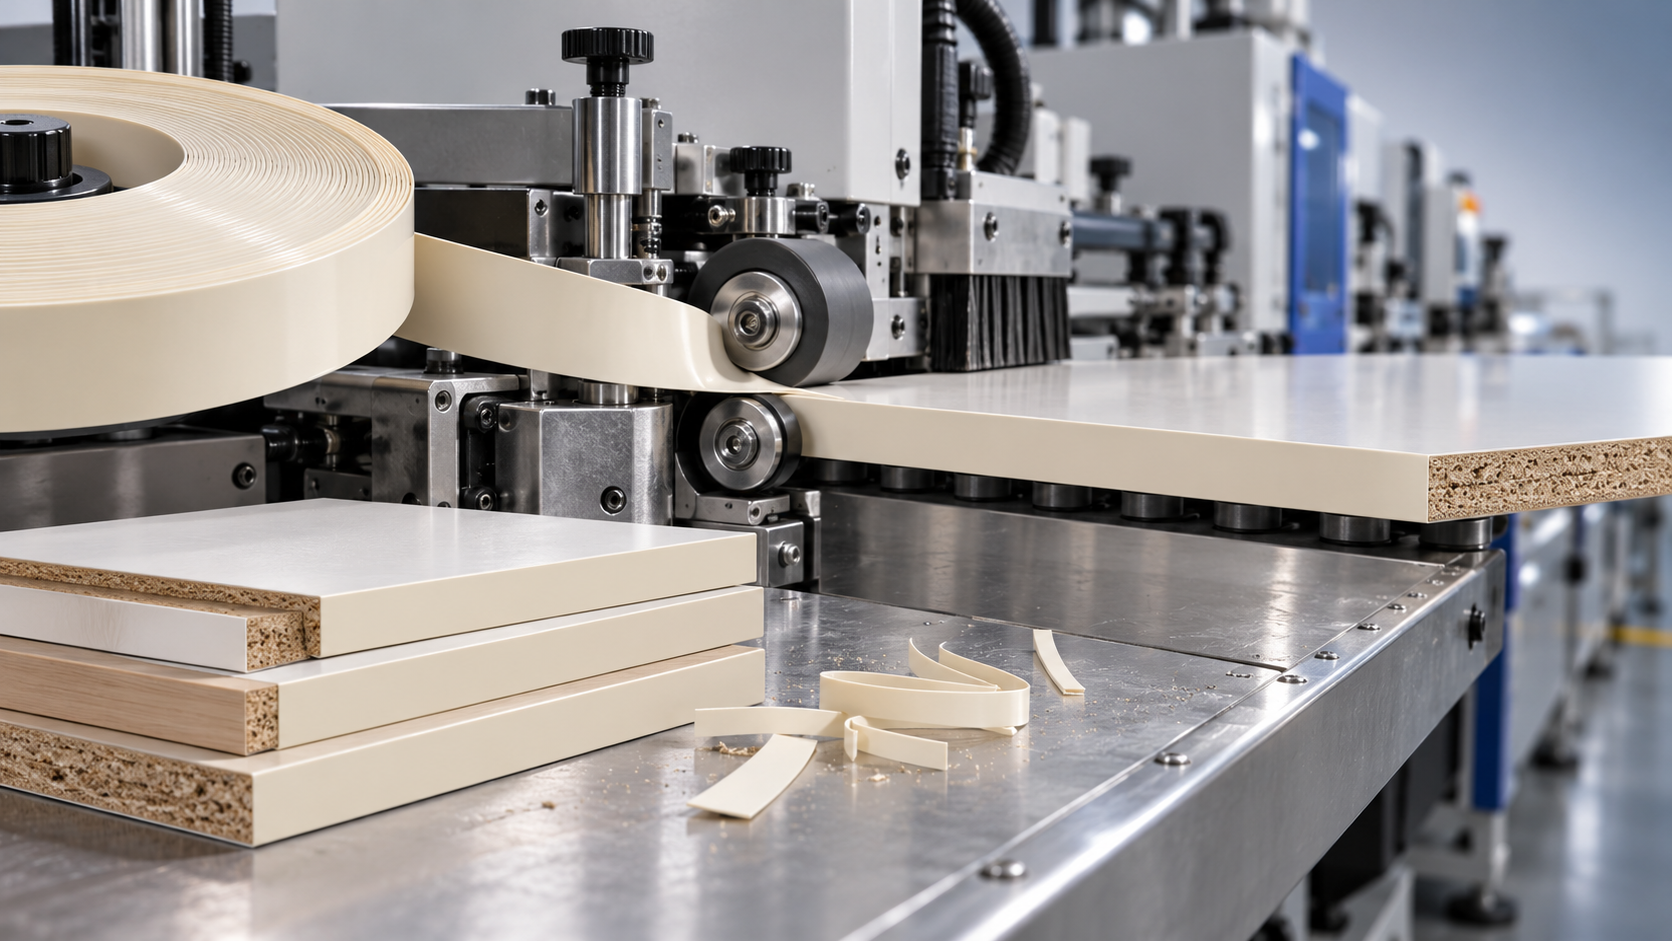
El margen de ancho también debe ajustarse con moderación. El canto debe cubrir el grosor del panel y las variaciones normales del proceso para que los retestadores superior e inferior puedan realizar un acabado limpio. Un ancho excesivo genera virutas, pero una tira demasiado estrecha no se puede corregir mediante el retestado. Compruebe el grosor real del panel antes de cambiar el ancho del canto solicitado.
Considere los ajustes de encolado como una única ventana de operación
La velocidad de avance, la temperatura del adhesivo, su aplicación y la presión actúan conjuntamente. Cambiar un parámetro sin tener en cuenta los demás suele desplazar el defecto, no eliminarlo. Tome como referencia inicial las recomendaciones de procesamiento del proveedor del adhesivo y el manual de la máquina; no existe una temperatura o velocidad universal adecuada para todas las combinaciones de tiras de PVC, tableros y adhesivos.
Si los cantos se despegan, compruebe el borde del panel antes de aplicar más adhesivo. El polvo, un sustrato dañado, una temperatura inadecuada del material o un contacto deficiente pueden perjudicar la adherencia. Verifique que el sistema de aplicación esté limpio y funcione correctamente. Un exceso de adhesivo puede provocar reboses y más limpieza sin resolver la causa.
- Adherencia intermitente: inspeccione la cobertura de adhesivo, el estado del material y el contacto con la presión antes de suponer que la cantidad de adhesivo es insuficiente.
- Rebose excesivo de adhesivo: compruebe la cantidad aplicada y los ajustes de los rodillos; confirme que el borde del sustrato esté preparado adecuadamente.
- Defectos que aparecen después de un cambio de velocidad: vuelva a evaluar la ventana de procesamiento del adhesivo y las condiciones de contacto, en lugar de ajustar únicamente la temperatura.
Inspeccione un panel de prueba después del tiempo de enfriamiento o curado adecuado, utilizando el método de calidad aprobado por la planta. Un canto recién aplicado que parece cerrado aún puede tener una adherencia insuficiente. Mantenga las protecciones instaladas y siga los procedimientos de aislamiento siempre que la inspección o el ajuste requieran acceder a componentes peligrosos.
No utilice el retestado para compensar un avance inestable
Las tronzadoras de extremos, los retestadores al ras, los rascadores y las unidades de pulido requieren mantenimiento. Las herramientas desafiladas o contaminadas pueden dejar cortes irregulares y marcas que los operarios intentan eliminar con ajustes cada vez más agresivos. Esto puede hacer que la herramienta corte la cara decorativa o redondee las esquinas de forma irregular.
Compruebe el estado y la alineación de las herramientas, así como el sistema de extracción, antes de aumentar la profundidad de corte. Inspeccione una pieza de prueba con buena iluminación, incluida la cara inferior. Cambie un solo ajuste cada vez y registre el resultado; de lo contrario, el siguiente turno heredará una máquina que produce cantos aceptables sin que nadie sepa por qué.
Adapte las decisiones sobre materiales a cada aplicación
El ahorro de material también es relevante para Hebei Weizhong Rubber Technology, con sede en Xingtai y especializada en investigación, producción y venta de caucho recuperado EPDM desde 1986. Sin embargo, las decisiones sobre la formulación del caucho recuperado no deben confundirse con la configuración del canteado de PVC. Del mismo modo, una aplicación como una junta de sellado para paneles solares fotovoltaicos requiere sus propias comprobaciones de materiales y rendimiento; su idoneidad no puede deducirse de otra aplicación de polímeros.
En el próximo turno de producción, elija una pérdida recurrente que abordar: exceso de recortes de los extremos, restos sin identificar o rechazos por problemas de adherencia. Registre la situación inicial, realice un cambio controlado y compare la producción aceptada, no solo el contenido del contenedor de residuos. Mantenga el ajuste únicamente si mejora el uso del material y la calidad de los cantos sigue siendo uniforme.
Deje Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.